


 首页 /
解码 "低速, 高扭矩": 焊接滚轮床如何实现容器焊接的平滑旋转?
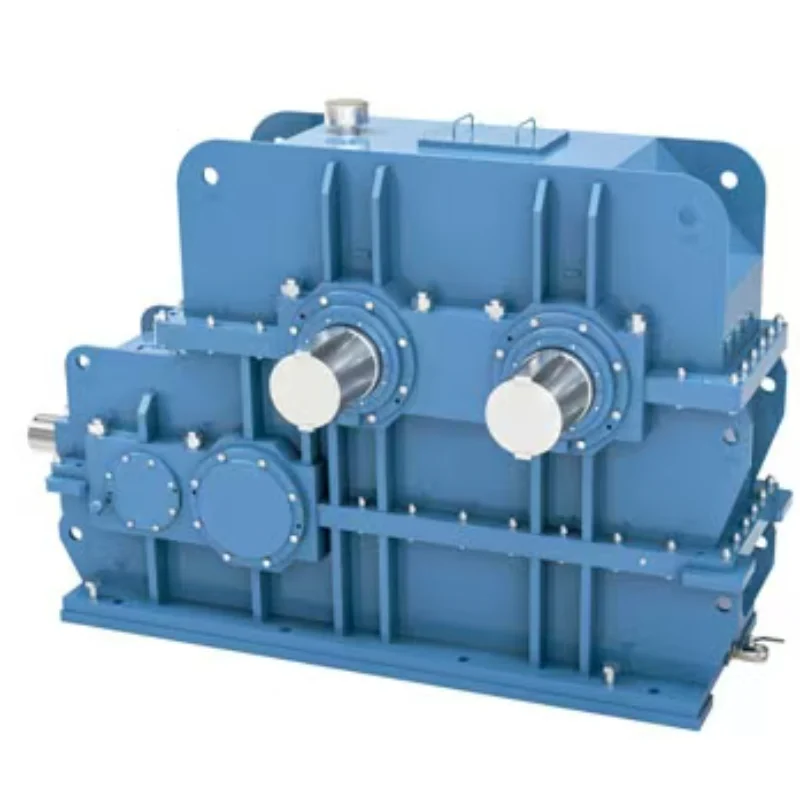
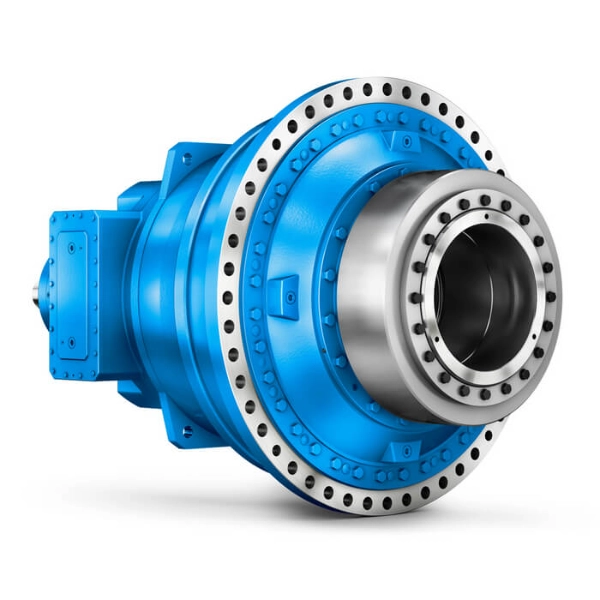
当一个大型罐子或管道在焊炬下旋转时, 即使是一点点的晃动或速度变化也可能毁掉接缝. 这就是为什么焊接滚轮床的驱动系统必须解决一个根本性的机械悖论: 转弯要非常慢, 但却以巨大的力量. 答案在于一个叫做 "低速, 高扭矩" ——以及专门设计用于控制旋转的变速箱.
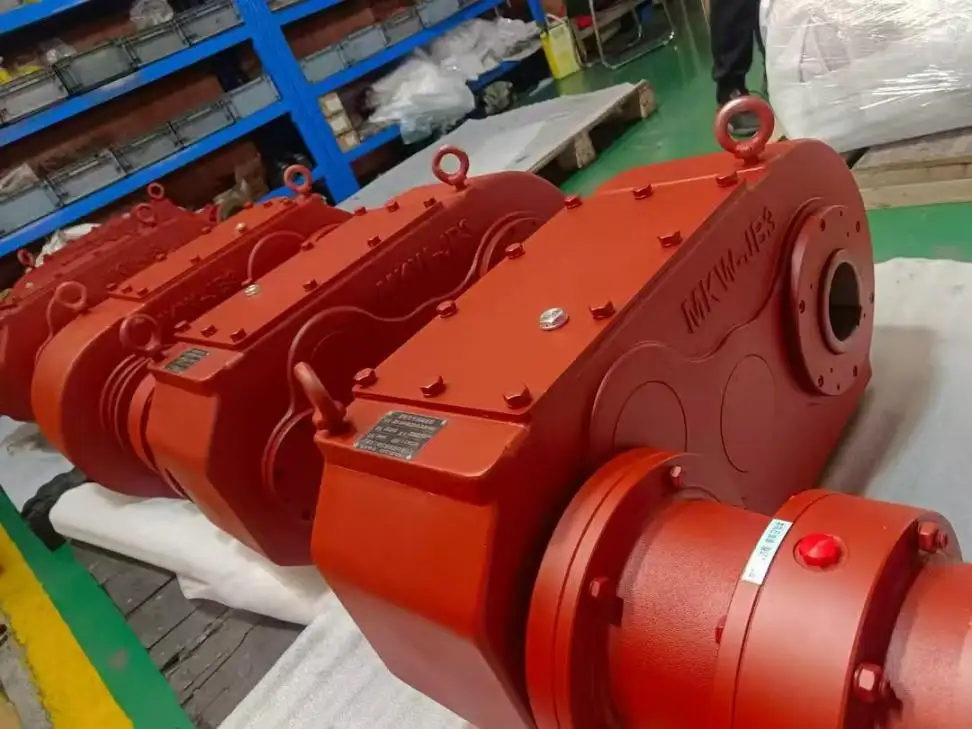
为什么圆柱形制造中光滑旋转很重要
焊接滚轮床支撑并旋转压力容器等重型圆柱形工件, 储罐, 以及管道. 自动焊接期间, 工件必须以精确控制的线速度转动. 如果旋转不均匀:
•焊接电弧可能会从接头漂移.
•穿透深度开始变化.
• 还可能出现孔隙度和底切等弱点.
•重装率受到重大影响.
为了消除这些问题,传动系统需要在极低转速/分钟内提供高扭矩 (转速) 运动变化几乎为零. 这正是焊接旋转齿轮箱的应用.
考虑因素 "低速, 高扭矩"?
简单来说,这个概念, 扭矩指的是扭转力. 可以把它想象成你要用多大的力气才能让一个相当重的物体开始转动. 速度指的是物体转弯的速度.
•低速 (通常在0.1至2转/分钟之间): 让焊珠像正常一样积累.
•高扭矩: 是克服重工件和/或失衡工件惯性所必需的.
大多数标准工业减速器通常强调高速运行. 但焊接滚轮床需要一个齿轮箱,它能故意降低输入速度,同时放大扭矩, 不引入振动或不规则旋转. 这不是通用的减脂器; 它是一种应用特定的解决方案.
隐藏的问题: 滑动与载荷变化
当大型容器开始旋转时, 滚子与工件之间的静摩擦力会抵抗运动. 一旦运动开始, 动态摩擦接管了. 没有适当的扭矩管理, 系统可以 "跳" ——这种现象被称为棍滑. 这导致了:
• 间歇性旋转 (爬行).
•焊珠形成不均.
• 滚子和驱动部件的过度磨损.
此外, 随着焊接的进展, 有效重量分布可能会发生变化 (例如:, 加装重型端盖时). 驱动器必须响应,不能发生突变速度. 焊接滚轮床采用齿轮系统,解决了负载变化中旋转速度不稳定的问题.
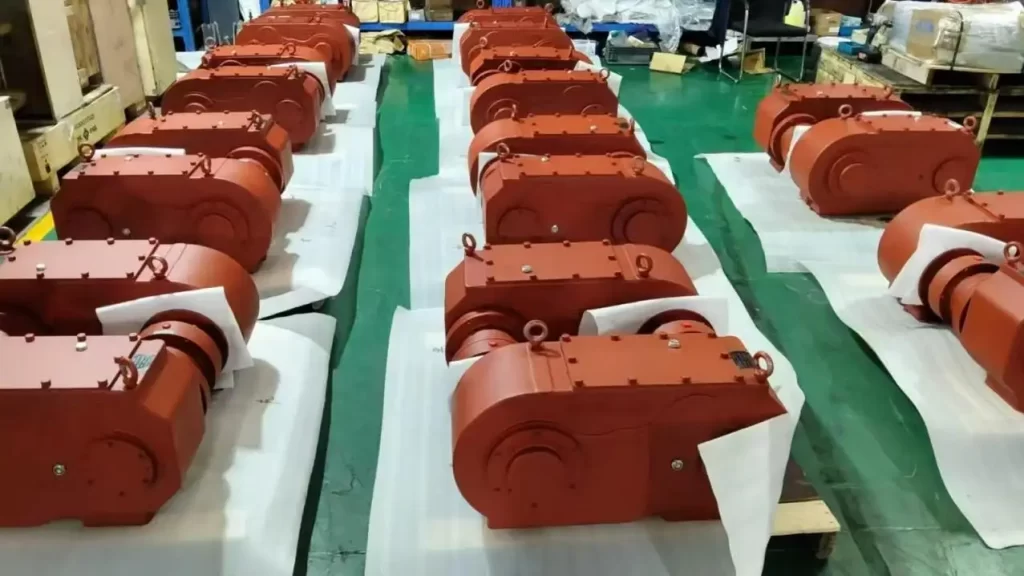
专用焊接旋转齿轮箱如何实现低速, 高扭矩
明业机械有 特殊减速线 (雅/JB/JC) 用于焊接旋转系统. 这是一个全新设计的系统,不像大多数焊接旋转器那样是经过修改的通用系统. 以下是它实现这一目标的方式:
可控旋转和负载齿轮系统
• 齿轮速度稳定: 该齿轮组件的目的是减少电机的输入 (这可能会很高) 到低输出且速度恒定 (无尖刺).
•扭矩均匀分布: 系统的旋转将扭矩分配到多个齿轮齿上 (以及轴).
•转子轮适配对准: 该系统设计为完美集成于旋转滚轮支撑.
•通过变化负载实现恒定输出: 齿轮系统设计为无缝啮合,因此无论负载如何,系统始终保持运动输出.
材料与制造精度
•在高碳合金钢中: 系统的外壳和组件设计以保持形状并抵抗变形.
• 低碳, 经过渗碳和淬火的合金钢齿轮: 这对齿轮外部进行了淬火处理,使其坚硬且耐磨, 同时保持内部坚固,能够吸收冲击.
• 齿轮精度达到6级 (ISO 1328): 6级精度表示齿痕轮廓的精度足够高,使得跑道偏差和间距误差极小,对网格啮合的平滑性影响不大. 这种精度直接减少了旋转的不规则性.
应用特定设计理念
• 为旋转系统焊接开发, 不是通用减脂器: 每一个设计选择——从轴径到壳体刚度——都针对低速进行了优化, 高扭矩焊接工作周期.
•工业车间重型结构: 变速箱可连续运行, 尘埃, 以及温度变化而不影响性能.
• 灵活集成不同旋转器布局: 轴的对准, 安装位置, 输出方向可匹配螺栓调节, 自对齐, 或是导螺杆可调旋转器设计.
为什么通用减针对焊接滚轮床来说是不够的
许多用户考虑使用标准工业变速箱以节省成本. 通常, 通用缩减器:
• 齿轮轮廓优化以适应更高转速,导致在低转速时润滑不足 (尤其是在低转速时).
• 使用更软的材料 (例如:, 40–50 HRC) 在高重复扭矩下,磨损率较高.
• 起始状态下反冲控制不足,无法消除操纵杆打滑.
另一方面, 一个焊接滚子床齿轮箱 (JA/JB/JC 系列) 设计用于低速控制. 而不是追求高转速, 它强调均匀角速度——焊接精度的关键.
集成灵活性: 匹配不同设备设计
每个制造车间都有独特的布局. 有些采用自对位旋转器来适应不圆的血管; 另一些则使用可调节的铅螺杆类型以适应不同直径. 明业机械的做法允许:
•基于旋转器结构的定制讨论: 无论你的系统是固定轮站还是可调节轮站, 变速箱配置可以进行调整.
• 支持新设备或更换项目: 如果旧的焊接滚轮床正在升级, 我们可以评估现有的安装尺寸和功率参数.
•OEM供应重点: 对于制造整条焊接线的企业, 齿轮箱可以成为一个集成的核心部件,并根据工件和操作方法共同开发.
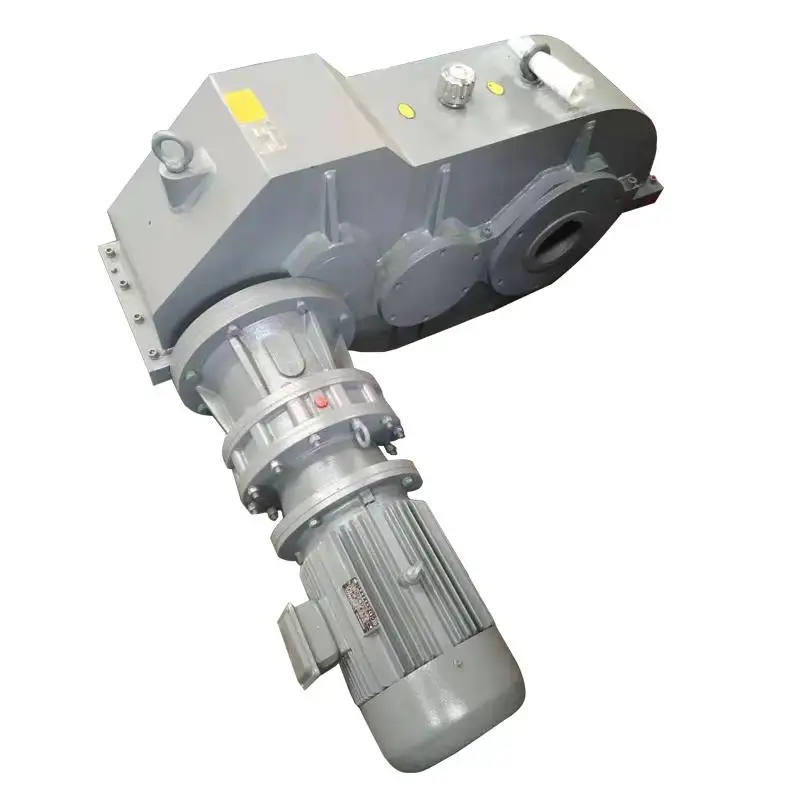
重型制造的实用优势
引入专用低速系统, 高扭矩齿轮箱连接到焊接滚轮床将带来以下好处:
• 焊接质量在整个周长上均匀一致: 速度没有差异, 热量输入和穿透也将保持一致.
• 减少滚子和轴承的机械应力: 扭矩负载的逐步转移将防止过早故障.
• 能够在大型船舶和偏中心载荷下运行: 齿轮机构将保持对运动的控制, 即使工件不平衡.
• 操作员干预减少: 自动焊接无需手动校正速度.
如何为你的焊接滚轮床选择合适的齿轮箱
在选择焊接旋转齿轮箱之前, 收集以下信息——这将使技术讨论更加高效:
• 机器类型与转子结构: 它是螺栓调节的吗, 自对齐, 或可调节的牵杆式?
•工件尺寸和容量范围: 外径, 长度, 以及最大重量.
•操作方法: 手动, 半自动, 或全自动焊接线.
• 图纸或参考数据: 现有的安装孔型, 轴尺寸, 或更早的变速箱型号.
基于这些数据, 像明业机械这样的供应商可以提出一个配置方案——而非僵化的标准参数——真正符合您的焊接滚轮床应用.
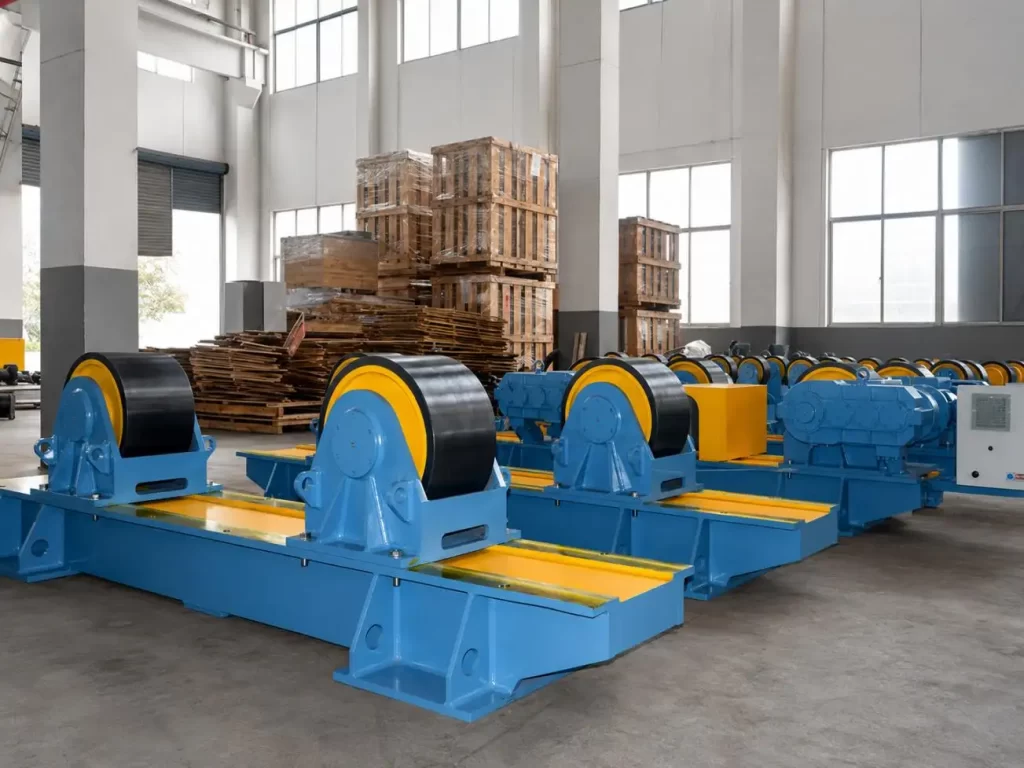
结论: 低速, 高扭矩是系统工程的一项成就
实现容器焊接的平滑旋转不仅仅是靠一台强力电机. 关键在于扭矩如何降低, 乘以, 并通过专门设计的齿轮箱输送. 一台集成专用焊接旋转齿轮箱的焊接滚轮床——配备表面硬化的6级齿轮, 应用特定几何形状, 以及灵活集成——将带来多年稳定的保障, 精确旋转. 无论您是在建设新的制造线,还是更换性能不佳的驱动器, 专注于低速, 高扭矩设计是实现更好焊接和降低复工成本的最直接途径.
需要一个与你完全匹配的转子结构和工件范围的解决方案?
�� 获取免费报价 —— 分享你的机器类型, 绘画, 或配置讨论的容量需求.
常见问题解答
问题1: 为什么焊接滚轮床需要低速而非高速?
A: 焊接需要慢速, 稳转 (通常为0.1–2转/分钟) 以保持热量输入和珠子形成的一致性; 高速会毁掉焊接质量.
问题2: 焊接滚轮床上高扭矩的含义是什么??
A: 高扭矩指的是床体能够旋转非常大且非常重的工件,以及那些重量分布不均的工件.
问题3: 在我的焊接滚轮床上安装标准工业齿轮箱有可能吗??
A: 不推荐 - 标准减速器通常润滑不足以适应低速运行, 齿轮硬度低且反隙过大, 导致旋转不均匀且不均匀.
问4: 装备硬度是如何决定的 (58-62 HRC) 影响滚床性能?
A: 较硬的齿轮表面不会随着时间磨损或进坑, 并且能够保持长期且准确的旋转, 即使是大扭矩.
问题5: 焊接滚轮床齿轮箱需要定制吗?
A: 通常是的——配置取决于旋转器结构 (螺栓可调节, 自对齐, 等等。), 工件尺寸, 以及安装布局.
分享到社交媒体:


