


 首页 /
为什么夹紧吨位无法在注塑机上精确定塑化驱动器的尺寸
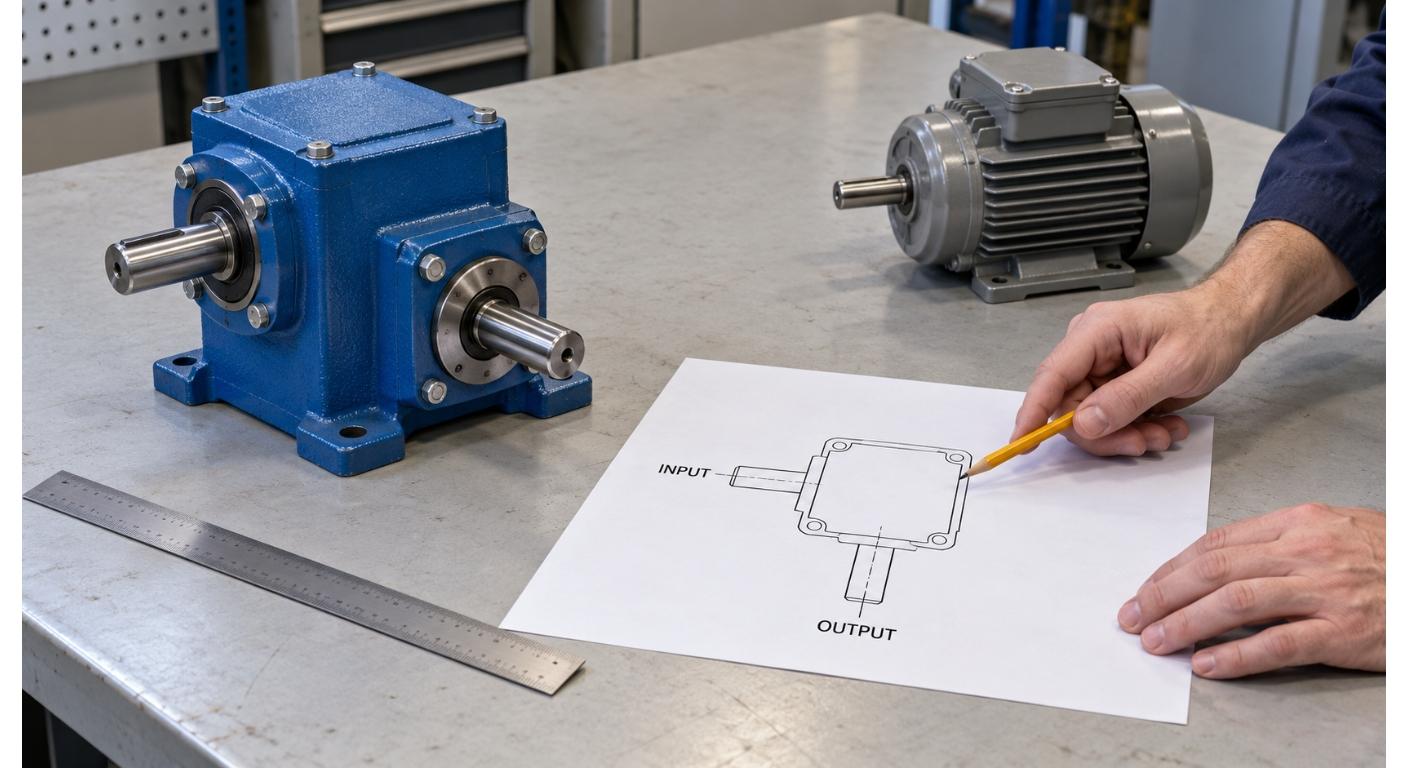
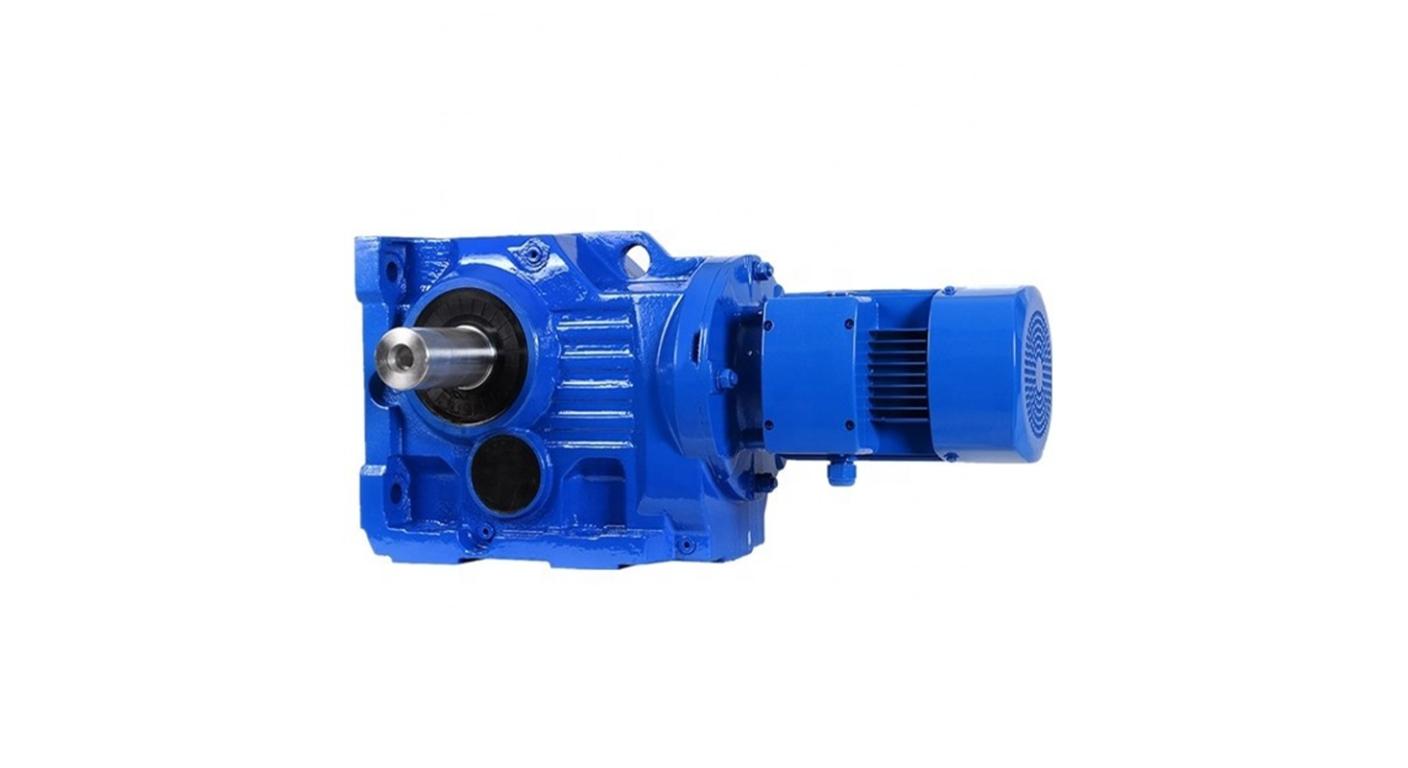
拿一张典型的机械制造商规格表,圈出一个数字: 450吨. 现在在下面写, "我们需要什么塑化装置变速箱?" 这就是本文所采用的构造, 吨位是占位符,而非从任何特定顺序中取出的数字.
这是一个合理的问题. 这个问题没有答案, 因为450吨描述的错误一半是机器的.
报价的数字是模具端的编号
夹紧力的作用是让模具闭合,而塑料则会反弹. 背后的计算是面积乘以压力: 该部件的预测面积, 包括跑者, 乘以工艺所需的腔体压力, 并留有机器评级的余量. 腔体压力由零件决定, 不是媒体. 一个厚的普通零件可能只有几百条. 薄壁包装部件的尺寸可以高出好几倍, 因为熔体必须到达长流路的两端才会结冰.
这个计算中没有涉及螺旋转速, 螺丝扭矩, 熔体粘度, 或恢复时间. 它们属于不同的子系统,输入也不同.
在机器本身上,这两者是物理分开的. 夹具单元是一个拨动装置或液压缸,作用于移动的平台. 注射单元是一个带有螺丝的枪管, 一个旋转螺丝的驱动, 以及推动螺旋桨前进的推力装置. 它们共用一个框架和一个控制系统. 它们不共享负载路径.
所以当规格表上写着450吨时, 它已经告诉你机器能有多用力挤压. 它没告诉你它能拧多大力.
一吨, 多颗螺丝, 多项扭矩要求
这里是立即切断推理链的部分, 而且几乎可以在任何机械制造商的目录页面上看到.
通常提供单一注射单元,提供两到四个螺丝直径的可选, 不过具体数量因建筑商和单位规模而异. 枪管是一样的. 驱动通常都是一样的. 螺丝不是.
螺丝直径是一门手艺, 贸易条款体现在螺丝设计上,而不仅仅是通过直径. 在固定枪管长度下, 较小的直径会产生更高的长径比, 由于相同的推力作用在较小的螺旋面积上,装置可产生的喷射压力会上升. 射击容量随扫掠体积下降. 更大的直径则会反转这两个, 但为什么要改变混合和熔化,这取决于螺丝本身的几何形状, 其压缩比, 以及飞行设计, 不是仅仅看比率数本身. 同一长度/长距的两颗螺丝在同一枪管中表现可能截然不同. 整个范围内保持稳定的是扭矩的方向: 更大直径的熔体每转可剪切并输送更多熔体, 所以在给定速度下转弯需要更多的扭矩, 而且这种差异是显著的,而非边际的.
想象两台机器离开同一条装配线, 两者均定重450吨, 一个是45毫米螺丝,一个是60毫米螺丝. 夹具完全相同. 塑化驱动的要求不是. 如果你是根据吨位来判断变速箱尺寸的话, 你会为两者指定相同的单位, 而且你至少有一项是错的.
这就是一张图片中的全部论点. 夹紧吨位在所有螺丝选项中都是固定的. 可塑化扭矩不是. 一个不变的量无法决定一个变更的量.
塑化驱动实际要带来的效果
如果输入不是吨位, 什么是? 四件事, 而且这些都可测量或指定在工艺表上,而不是机器铭牌上.
螺杆转速范围. 这由流程决定, 然后对比硬盘容量. 恢复时间是低端的限制: 螺丝必须在模具再次打开前进行塑化处理,下一次喷射, 因此所需的速度不符合循环时间和射击重量. 高端受限于熔融质量. 螺杆转得更快会缩短回收时间,但会降低混合质量并提高熔点, 在对剪切敏感的材料上,它可能造成损伤,表现为条痕或焊缝线弱,而非警报.
这两个端在限制规范方面并不对称. 在大多数普通工作中,最低限度才是关键, 因为螺旋必须在由其他因素设定的周期内输出一针, 而低速时的扭矩是驱动最可能受限的地方. 最大值是工艺上限,而非驱动需求, 也就是说,没有人会根据螺丝转动的速度来量度,如果熔体无法承受,螺丝转动速度最快. 驱动必须承载整个乐队, 而条带宽度决定了同一减针是否能同时用于两个不同的模具.
还要注意,螺丝转速不是自由旋钮. 液压装置的排量是泵输出与电机排量的比值; 在电动机中,其数值是根据电机转速通过减速比计算的. 无论哪种情况,可达的续航距离都是传动系统的属性, 而过程必须存在于其中.
恢复周期内的扭矩. 这是用来决定变速箱尺寸的数字, 而且它不是单一数字. 随着螺杆填充未熔化颗粒,扭矩增加, 在恢复中期,实心床最长时达到顶峰, 随着剩余物质熔化而下落. 一个以平均扭矩为前提选择的变速箱,在每个循环中有相当一部分时间都会超出其额定转速.
背压在那个轮廓之上, 而它增加多少则取决于设定本身, 材料, 以及机器而非固定增量. 机械效果很直接: 更高的背压意味着螺丝必须在顶端承受更高的阻力, 所以扭矩也会随之上升. 上升多少取决于该温度下的熔体粘度, 螺丝几何形状, 而在恢复行程中,比较是, 这就是为什么设置应该在测量中,而不是修正因子中. 一个在一个背压设置下感到舒适的单元,在更高设置下并不一定舒适, 而在特定机器上,唯一能判断区别的方法就是在两个设置下读取硬盘负载.
材料与螺杆几何形状. 280°C的玻璃填充工程树脂与200°C的未填充商品树脂负载不同, 即使螺旋转速相同, 而这种差异主要体现在粘度上, 通过剪切,填充剂会添加, 以及熔化需要在桶的多大面积内完成. 所以是同一台机器, 同一颗螺丝, 速度相同, 不同工作可能需要不同的扭矩.
峰值与稳态. 冷桶启动, 饥饿的喉咙, 或者在筛网组短暂限制扭矩,所有扭矩都会超过正常范围. 驱动能否在这些事件中存活,取决于其峰值性能以及螺丝与齿轮箱之间存在的保护, 不是关于名义上的评级.
旋转和前进是两种不同的载荷
还有一个需要澄清的混淆, 因为塑料化变速箱规格常常出错.
恢复期间, 螺丝会旋转. 注射过程中, 螺杆轴向前移动,不旋转. 这两种不同的运动,有两条不同的载荷路径.
旋转载荷为扭矩, 从驱动通过减速阶段传递至螺旋杆. 轴向载荷是推力. 在传统安排中, 其中推力由注射单元内的推力轴承作用于枪管和枪身, 它不会通过变速箱输出轴, 且不应将其视为减速器上的径向或轴向载荷. 实际载荷路径必须从该机器的装配图纸上确认, 因为某些结构确实会将轴向部件带入减速器或螺栓固定的部件中.
当有人要求变速箱供应商时,这一点尤为重要 "也要处理喷射力。" 注入力可以非常大, 而且它应该在机器的另一个地方. 减塑器的任务是通过指定的轴接口在特定转速范围内传递明确的扭矩. 将两种负载混合成一个规格,会导致单元在一个方向上过大,在另一个方向支撑不足: 减速器装了一个不需要的推力轴承,失去了它需要的轴承结构,以承受驱动它的径向载荷, 不管那是不是皮带, 一条链条, 或直接耦合.
失效模式值得命名,因为它看起来不像是规格错误. 从理论上看,这台机器的扭矩额定和传动比都符合, 它适合安装外壳, 而且订单看起来一点问题都没有. 扭矩数值是正确的, 而且它一直保持正确. 问题在于轴承布置是为齿轮箱从未感知到的负载选择的. 这个序列是一种机制, 不是病例史: 而是几何体所暗示的, 这也是为什么安装和轴承的布置应该与扭矩放在同一个话题里.
螺杆处的接口是另一个主题. 花键连接, 密钥连接, 以及螺栓法兰连接,每种对轴的配合要求不同, 同心率, 以及轴向定位的实现方式. 即使齿轮箱在扭矩和传动比上匹配,仍可能因输出轴几何形状与螺旋杆不匹配而无法组装成功.
这些数据实际上决定了扭矩
所有这些的实际结果是一份简短的信息清单. 上面没有吨位数值. 以下所有内容要么在机器文档中,要么可以在运行中的机器上测量.
| 要建立什么 | 为什么需要它 | 它的来源 |
|---|---|---|
| 螺丝直径, L/D, 以及压缩比 | 螺杆几何形状和压缩比决定了在特定速度和材料下的扭矩需求; L/D是一个比值,必须与螺旋桨的实际长度和飞行设计一起读取 | 螺丝拉图或机器手册 |
| 螺杆转速范围, 最小值和最大值 | 定义了传动比窗口和低速扭矩需求 | 流程表, 或者用转速表测量 |
| 铅弹重量与循环时间 | 推导出驱动器必须支持的最低恢复速率 | 零件图纸与工艺卡 |
| 扭矩或驱动压力通过恢复 | 实际的尺寸负担, 包括山峰 | 车道侧测量; 液压机, 电机压力差 |
| 背压设置 | 这会提高螺丝所抵抗的阻力, 因此,力矩, 以机器读取的金额而非假设 | 工艺参数 |
| 材料等级, 填充内容, 熔点温度 | 粘度变化,从而改变扭矩 | 材料数据表 |
| 现有电机名称: 动力, 额定速度, 额定扭矩 | 决定现有电机是否可以保留 | 电机板 |
| 螺旋杆处的输出轴接口 | 确定机械兼容性 | 螺丝拉纸与现有减速器拉图 |
| 安装外壳和联结类型 | 判断替换是否合适 | 总体布置图 |
在那排扭矩上, 关于测量的说明. 带仪器的螺丝出现在已发表的研究中, 主要来自其他过程工业, 在增塑单元上并不常见. 在大多数现场机器上, 你现在的状况是间接的: 液压装置上的液压驱动压力, 或者电动机的电机电流. 两者都可用, 两者都需要转换, 两者都应被视为带有明确假设的估计值,而非测量扭矩.
硬盘是从全新表中指定,而不是更换的, 本讨论所指向的产品线是 用于注塑机的GTI系列齿轮箱. 链接并没有替换音符上方的行: 尺寸的确定仍然从螺丝几何开始, 速度范围, 以及循环, 而从吨位数字中选出的单位,无论来自目录页还是报价,都是相同的猜测.
为什么吨位问题总是被反复提及
对第一个问题的诚实回答是,吨位告诉我们模具需要哪个夹持单元, 而且它完全不限制增塑驱动力. 要给硬盘尺寸,我们需要螺丝, 流程, 以及接口.
这个答案往往会被抵制, 而且原因值得理解,而不是争论. 机械制造商的规格表围绕夹具组织, 因为机器就是靠那把夹子卖的: 吨位是头条数字, 霉菌清单就是针对它建立的, 而这句话的结构就是由它来构建的. 喷射单元在下方显示为一组螺丝选项, 以及用于确定驱动器寿命的工艺数据,则存放在成型工的工艺表中, 而这份文件往往是机械制造者不具备的.
所以吨位先到,因为那是纸张正面的数字, 以及问题 "什么变速箱" 是通过接近而非逻辑与之相连. 修复方法并不是对吨位问题的更好答案. 而是用数据能够回答的问题来替代它: 发送螺丝数据, 速度范围, 循环, 材料, 以及现有的电机和减速器细节.
两台设备即使额定相同的额定扭矩,仍然无法互换. 可以将扭矩保持在更宽的转速区间; 可以有一种轴几何形状可以直接安装现有联轴器而无需修改; 一种可能具有适合皮带传动径向载荷的轴承结构,另一种则适用于直联电动机. 这些差异只有在螺丝和工艺数据摆上桌面时才会显现出来, 这正是吨位数停止被要求的时刻.
如果你拥有的是这些数据, 接下来有用的步骤是讨论增塑运动,而不是请求目录号. 让这段对话变得简短的是,得出螺丝直径和几何形状, 速度范围, 循环与铅弹重量, 材料等级和熔点, 以及现有的电机和减速器细节, 还有螺丝柄的接口图纸. 有了这些,驱动可以与扭矩排数而非吨位来讨论. 通过联系方式页面发送 第一个问题是螺杆几何形状和转速范围, 这两个就是设定扭矩排的两个.
分享到社交媒体:


